Техническая информация
Описание и параметры
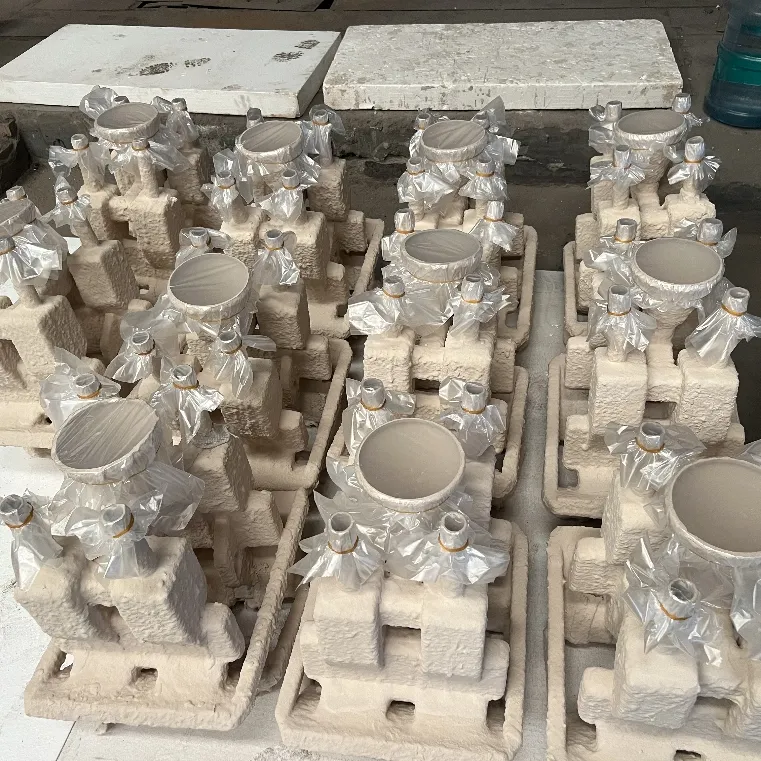
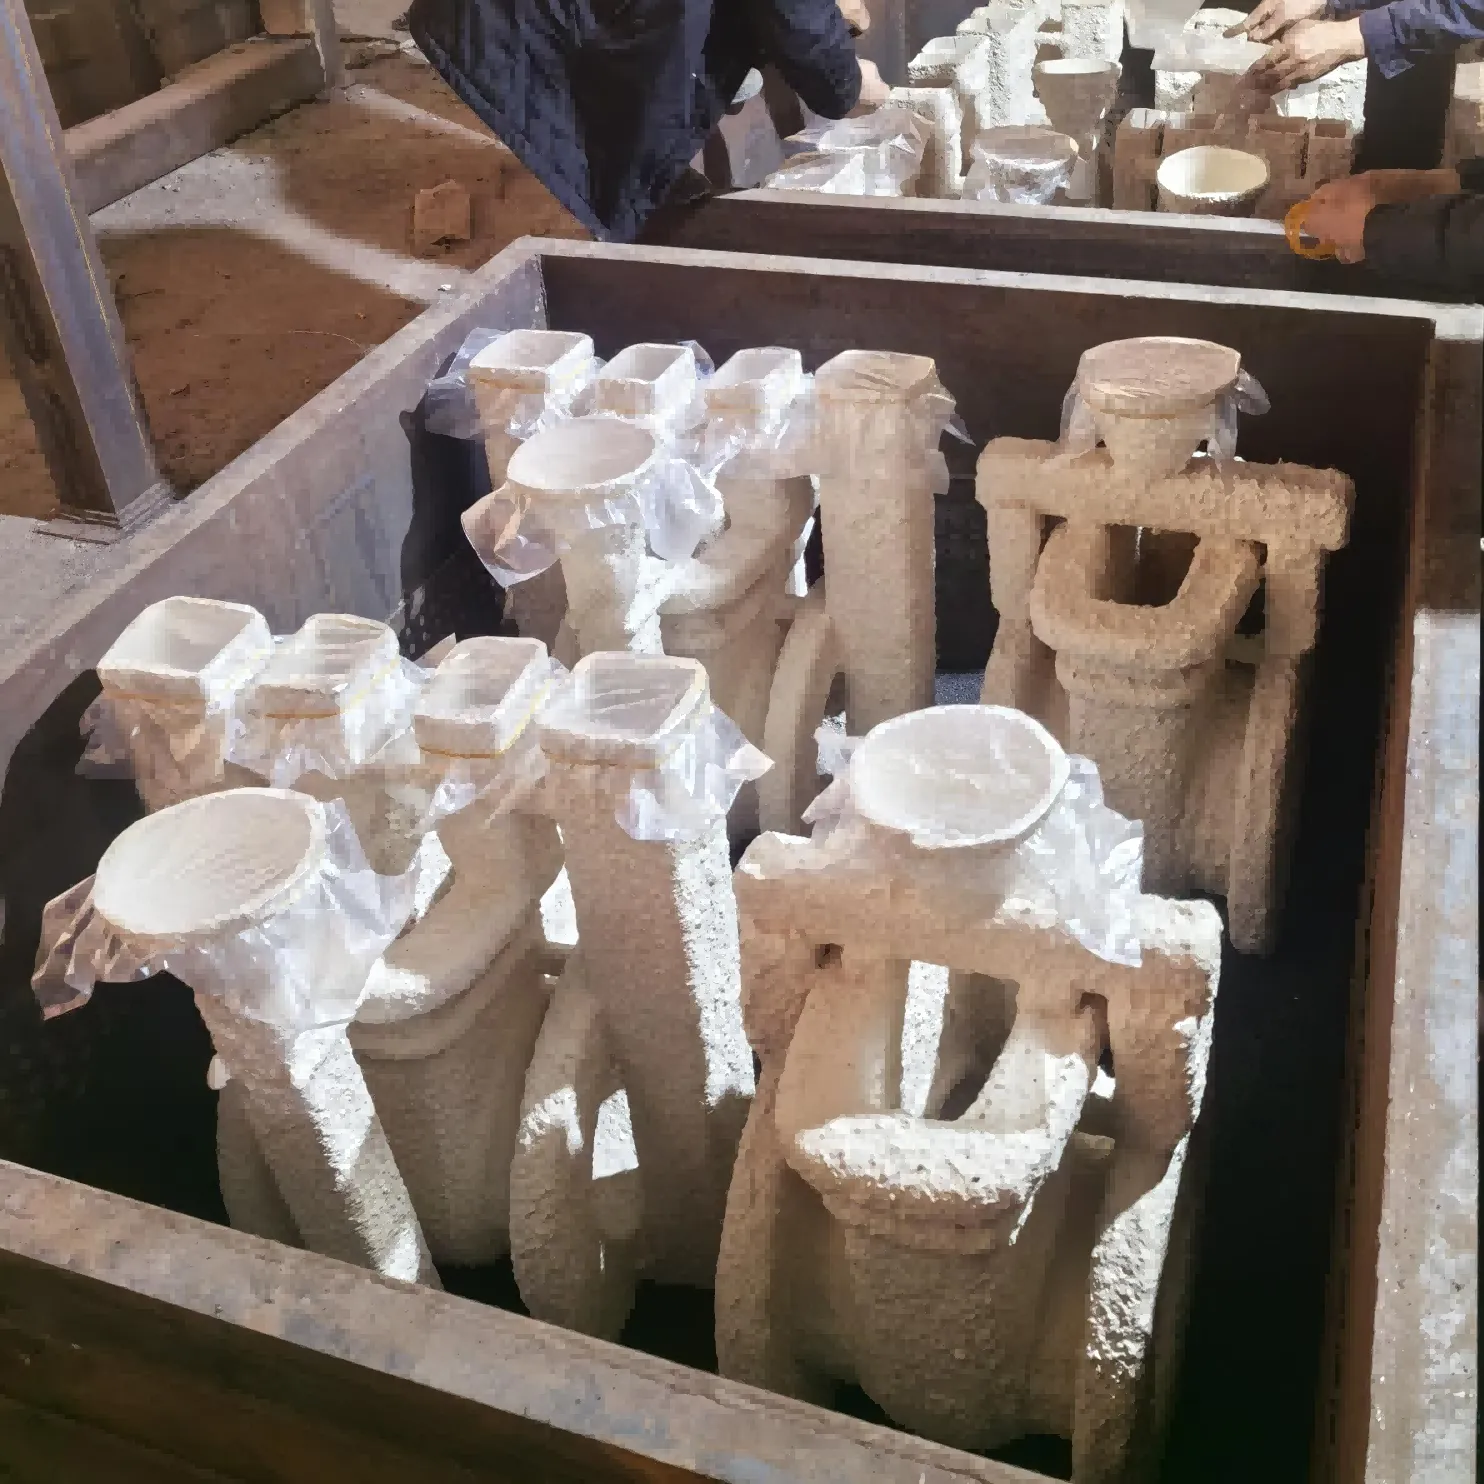
Характеристики трех видов процесса литья
|
Характеристики трех видов процесса литья |
||
| процесс литья по газифицируемым моделям | процесс литья по газифицируемым моделям |
Процесс литья по газифицируемым моделям из пенопласта. |
| 1. Низкая себестоимость производства отливок; 2. Подходит для производства средних и крупных отливок, а также отливок сложной конструкции; 3. Производство износостойких деталей из чугуна, обычной литой стали и легированных сплавов. | 1. Высокая себестоимость литья; 2. Подходит для производства небольших отливок; 3. Производство отливок из нержавеющей стали; 4. Хорошее качество литья, высокая точность размеров. | 1. Стоимость литья выше, чем при литье по газифицируемым моделям, но ниже, чем при литье из кремнеземного золя; 2. Подходит для производства отливок средней массы; 3. Производство отливок из низкоуглеродистой и нержавеющей стали; 4. Улучшение внутреннего качества отливок, обеспечение отсутствия науглероживаний и упрощение контроля качества высококачественных отливок; 5. Короткий цикл сушки, обычно отливка изготавливается за 1-2 дня; 6. Не используются затвердители (хлорид аммония, хлорид магния, хлорид алюминия), что позволяет избежать регулярной обработки затвердевающими жидкостями; процесс изготовления оболочек не выделяет кислот, щелочей и запахов, что делает его более экологичным. |