
ПРОИЗВОДСТВЕННЫЕ РАСХОДЫ
Металлическая форма может использоваться более 100 тысяч раз, что снижает затраты на техническое обслуживание.
Комбинированное литьё, представляющее собой один ящик с несколькими деталями, повышает выход годной продукции и эффективность производства отливок.
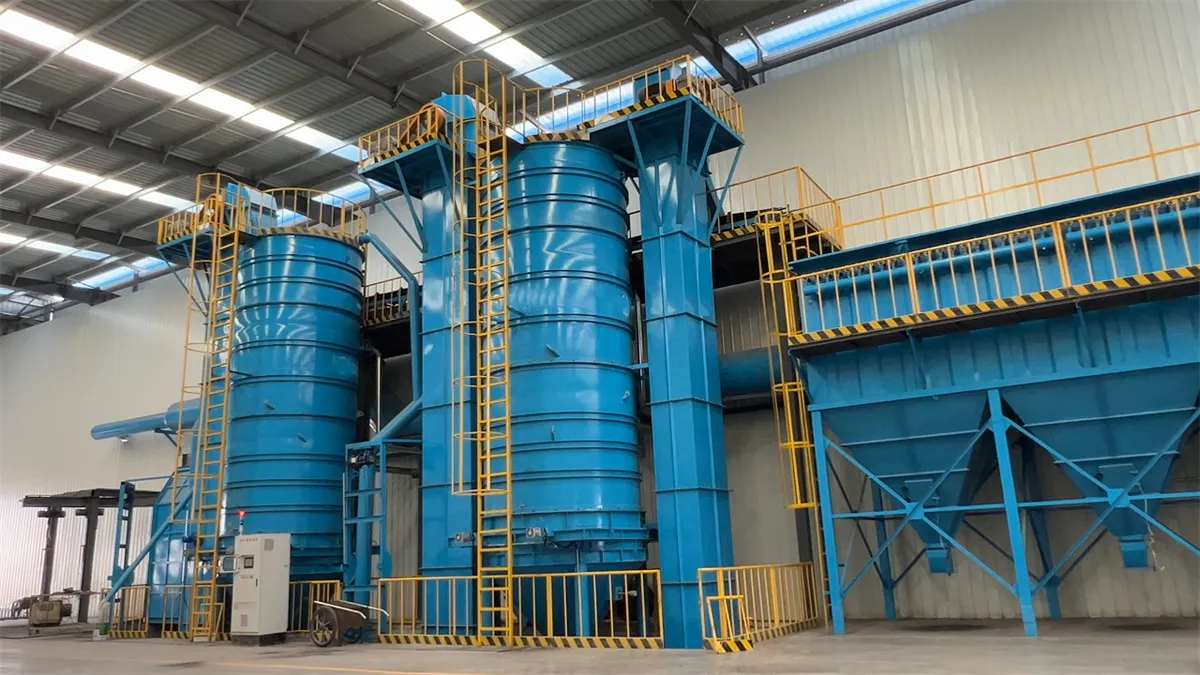
Система обработки песка была упрощена, формовочный песок может быть полностью использован повторно.
Высокая степень автоматизации, сокращающая ручной труд.
Снижение уровня загрязнения окружающей среды, улучшение условий труда, уменьшение трудоемкости и снижение инвестиционных затрат на заработную плату персонала.
Легко реализовать конвейерное производство механических автосборок с высокой гибкостью, позволяющее производить отливки из различных сплавов, форм и размеров на одной производственной линии.
Проектирование завода можно упростить, сократив фиксированные инвестиции на 30-40%, площадь помещений и крытых площадей на 30-50%, потребление электроэнергии на 10-20%, что позволило снизить производственные затраты.
КАЧЕСТВО ОТЛИВКИ
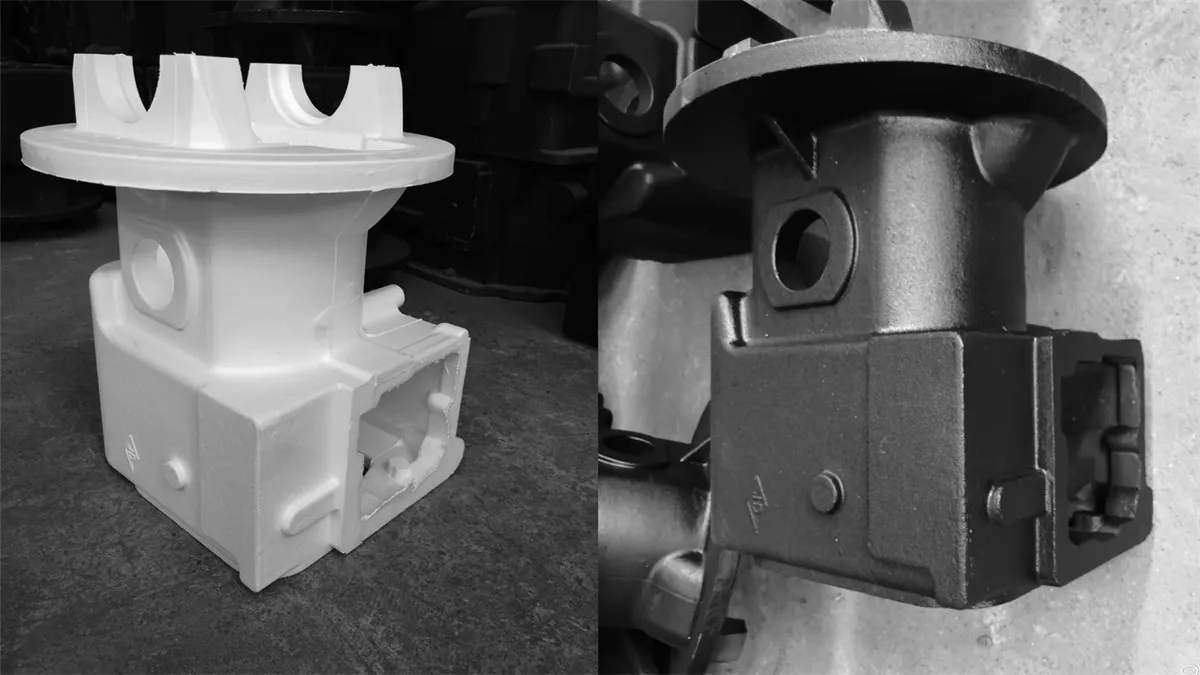
Отливки отличаются высокой точностью, соответствием размерам и форме, а также хорошей воспроизводимостью.
Поверхность отливок тщательно отполирована, шероховатость достигает Ra3,2-12.5 мкм.
На отливках отсутствуют ребра и лоскуты, что вдвое снижает трудозатраты в процессе литья.
Максимальный допуск составляет 1.5-2 мм, что снижает вес отливки.
Стоимость механической обработки значительно снизилась по сравнению с традиционными методами литья в песчаные формы, а производительность механической обработки может быть снижена на 40-50%.
Отсутствие необходимости сборки и доставки пресс-форм значительно упростило процесс литья, исключив дефекты литья и отходы, возникающие при сборке и доставке пресс-форм.
ПРОЕКТИРОВАНИЕ ПРОЦЕССА
Технология литья по газифицируемым моделям широко применяется в производстве стальных, чугунных, медных и алюминиевых отливок.
Технология литья по газифицируемым моделям подходит не только для отливки простых геометрических форм, но и для многокомпонентного литья сложных геометрических форм с использованием нескольких стержней.
Основная часть и секции, обволакивающие основную часть, перемещаются на каноэ, что исключает необходимость заброса приманки и образование отходов.
Конструкция отличается гибкостью, и форма деталей не ограничена традиционным процессом литья, что обеспечивает достаточную свободу в проектировании конструкции отливок и освобождает инженеров-конструкторов. Они могут проектировать наиболее идеальную форму отливки в соответствии с эксплуатационными характеристиками деталей и могут комбинировать сложные отливки с помощью пластиковых форм.
Правильно спроектированные литниковые каналы и литники могут быть установлены в идеальное положение, не ограничиваясь традиционными факторами, такими как разъем и заполнение формы, что снижает внутренние дефекты отливок.
Использование метода литья в сухие песчаные формы без связующих веществ, влаги и каких-либо добавок позволяет исключить различные дефекты литья и отходы, вызванные влагой, добавками и связующими веществами.
Простая очистка от песка значительно снизила трудозатраты и физическую силу.
Проект образца можно отменить, это позволяет устранить дефекты литья и отходы, вызванные особенностями литьёвого материала, усадкой и литьём под трением.
Литьё под отрицательным давлением более благоприятно для штамповки и усадки жидкого металла, а также повышает плотность отливки.
Технология литья по газифицируемым моделям позволяет реализовать литьё с микровибрацией, что улучшает формообразование и металлографическую структуру в соответствии со специальными требованиями, а также внутреннее качество отливок.
Сложный процесс литья прост и позволяет производить различные детали из разных материалов.
Способ литья с инкрустацией удобен. Мы можем заранее подготовить металлический блок для инкрустации.
ПРОЦЕСС ЛИТЬЯ ПО ГАЗИФИЦИРУЕМЫМ МОДЕЛЯМ
Принцип производства LFC: Во-первых, изготавливаются модели из белого пенопласта в соответствии с требованиями к дизайну изделия. Во-вторых, после нанесения огнеупорного покрытия и сушки модели помещаются в специально разработанные опока с сухим песком для трехмерного формования и заливки расплавленного материала в вакууме. Затем модели извлекаются путем газификации, и расплавленный материал замещается. Таким образом, получаются качественные отливки.
Белая зона LFC используется для изготовления моделей из белой пены путем предварительного вспенивания, созревания, формования, резки и склеивания. В качестве сырья используются EPS, STMMA, EPMMA и другие вспененные материалы.
В качестве примера рассмотрим широко используемые гранулы пенополистирола (EPS). Гранулы EPS используются для литья цветных металлов, серого чугуна и обычной литой стали. Характеристики гранул EPS: полупрозрачные, степень формования: 40–60 раз, диаметр гранул: от 0.18 до 0.80 миллиметров, 6 различных размеров. Как правило, исходный диаметр гранул должен быть меньше 1/9–1/10 или равен 1/9–1/10 минимальной толщины стенки отливки. Предварительное вспенивание сырья зависит от правильного выбора гранул.
Для этого требуется, чтобы покрытие было воздухопроницаемым, огнестойким, представляло собой суспензионный клей, позволяющий уменьшить дефекты литья, такие как поры, пригорание песка, и тем самым обеспечить высокую производительность готовой продукции. Как правило, существует четыре метода нанесения покрытия: кистью, погружением, распылением и нанесением методом экструзии.
В зависимости от характеристик различных моделей, в реальном производстве можно применять несколько комплексных методов. После нанесения покрытия модели перемещают в сушильные камеры с температурой 45–55℃ и циркуляцией горячего воздуха для сушки. Во время сушки модели следует размещать рационально и поддерживать, чтобы предотвратить деформацию. Одновременно необходимо строго контролировать температуру и влажность для полного высыхания. После полного высыхания группы моделей готовы к заливке.
Процесс формования в черной зоне — это этап литья твердых материалов. Сухие модельные кластеры помещаются в песочные ящики. Специальный сухой песок подается в песочные ящики с помощью передвижной подающей машины для формования. Расплавленный материал заливается под отрицательным давлением. Модели газифицируются с замещением расплавленного материала. Таким образом, получаются качественные отливки.
В процессе литья по газифицируемым моделям черная зона состоит из замены белых пенопластовых моделей расплавленным железом и формования. Процесс включает три этапа: вибрационное формование, замена отливки и обработка песка.
Процесс вибрационного формования включает четыре этапа: подача песка снизу, укладка модельных кластеров, подача песка и формование, покрытие пленкой и подача песка на поверхность.
Формование завершается с помощью вибрационной платформы и машины для подачи песка в душевую кабину.
Песчаные ящики перемещаются в положение под бункером для хранения песка; пескоструйная машина «дождевой душ» подаёт нижний слой песка в опоку. После добавления нижнего песка, группа моделей помещается в опоку, и пескоструйная машина «дождевой душ» снова перемещается, чтобы добавить песок в плоское литниковое отверстие. В течение всего процесса заполнения песком вибрационный стол постоянно вибрирует, обеспечивая формование. Песок заполняет полость вокруг группы пенопластовых моделей. После завершения вибрации вибрационный стол опускается, чтобы переместить направляющую опока. Затем опока отталкивается гидравлическим толкателем, чтобы освободить место для формования следующей опока. опока по очереди достигают станции подачи песка «дождевого душа», покрывая пластиковой пленкой и завершая формование.
Для герметизации верхней части опока используется полиэтиленовая пленка. Во время литья система создания отрицательного давления автоматически примыкает к опока, создавая в ней относительный вакуум.
Частицы песка «связываются» между собой за счет разницы давлений между атмосферой и внутренней частью формы, что обеспечивает целостность и предотвращает разрушение или рассеивание литьёвых материалов.
Система отрицательного давления оказывает вторичное уплотняющее воздействие на формовочный песок, улучшая силу статического трения между частицами песка и создавая стабильное поле отрицательного давления в опоке, заставляя сухой песок затвердевать под действием атмосферного давления.
При заливке он поглощает газ, образующийся в результате газификации модели EPS, предотвращая образование продувочных отверстий в отливке, увеличивая скорость потока жидкого металла, а также ускоряя процесс промывки и, таким образом, повышая качество отливок.
После формовки песочные ящики по одному перемещаются в литейную секцию. Эта секция оборудована автоматической машиной для стыковых соединений с отрицательным давлением. При заливке пенополистирольная модель испаряется под воздействием тепла жидкого металла. Газообразный газ поступает в систему отрицательного давления через покрытие и формовочный песок. Жидкий металл непрерывно занимает место пенополистирольной модели, происходит процесс замещения жидкого металла и пенополистирола. В итоге формируются качественные отливки.
После заливки отливки необходимо охладить в течение определенного времени в песчаной камере, а затем вынуть из нее. Для отделения отливок от формовочного песка используется автоматическая машина для переворачивания.
Формовочный песок поступает в систему обработки песка, а отливка – в дробеструйную машину для удаления поверхностного покрытия. После обработки формовочный песок можно использовать повторно, что снижает производственные затраты. Это также одно из преимуществ процесса литья по газифицируемым моделям.
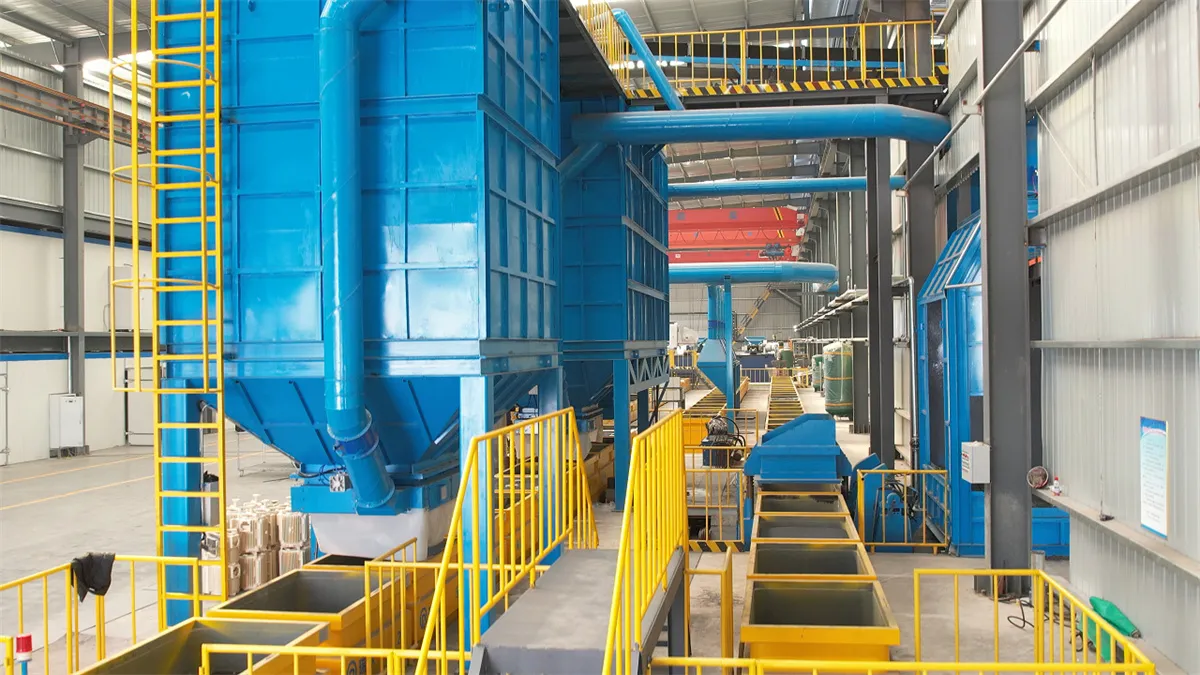
Система обработки песка является очень важным производственным процессом LFC. После переворачивания формовочного бункера формовочный песок сначала охлаждается водой и машиной для удаления песка, затем отделяется от литейных отходов и прочих примесей с помощью сортировочного конвейера. Сортировочный конвейер оснащен системой воздушного охлаждения, которая позволяет быстро и эффективно снижать температуру песка. Отходы удаляются машиной для удаления шлака, в то время как формовочный песок поднимается элеватором к горизонтальной охлаждающей машине для основного охлаждения, затем элеватором формовочный песок подается в регулятор температуры для дальнейшего охлаждения. После всех этих процессов песок переносится в бункер-накопитель для дальнейшего использования.