Техническая информация
Описание и параметры
1. Обзор продукта
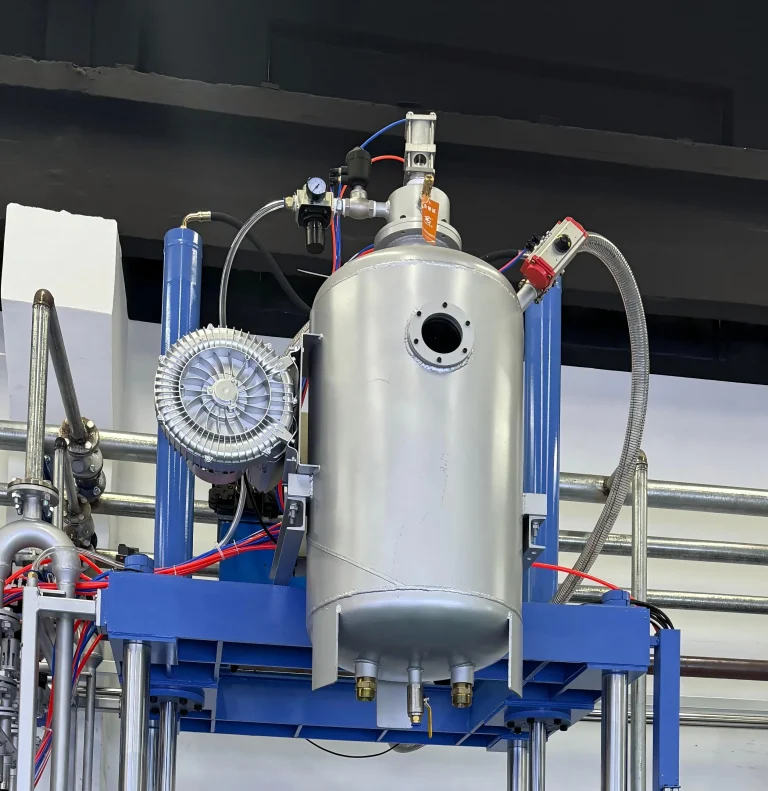
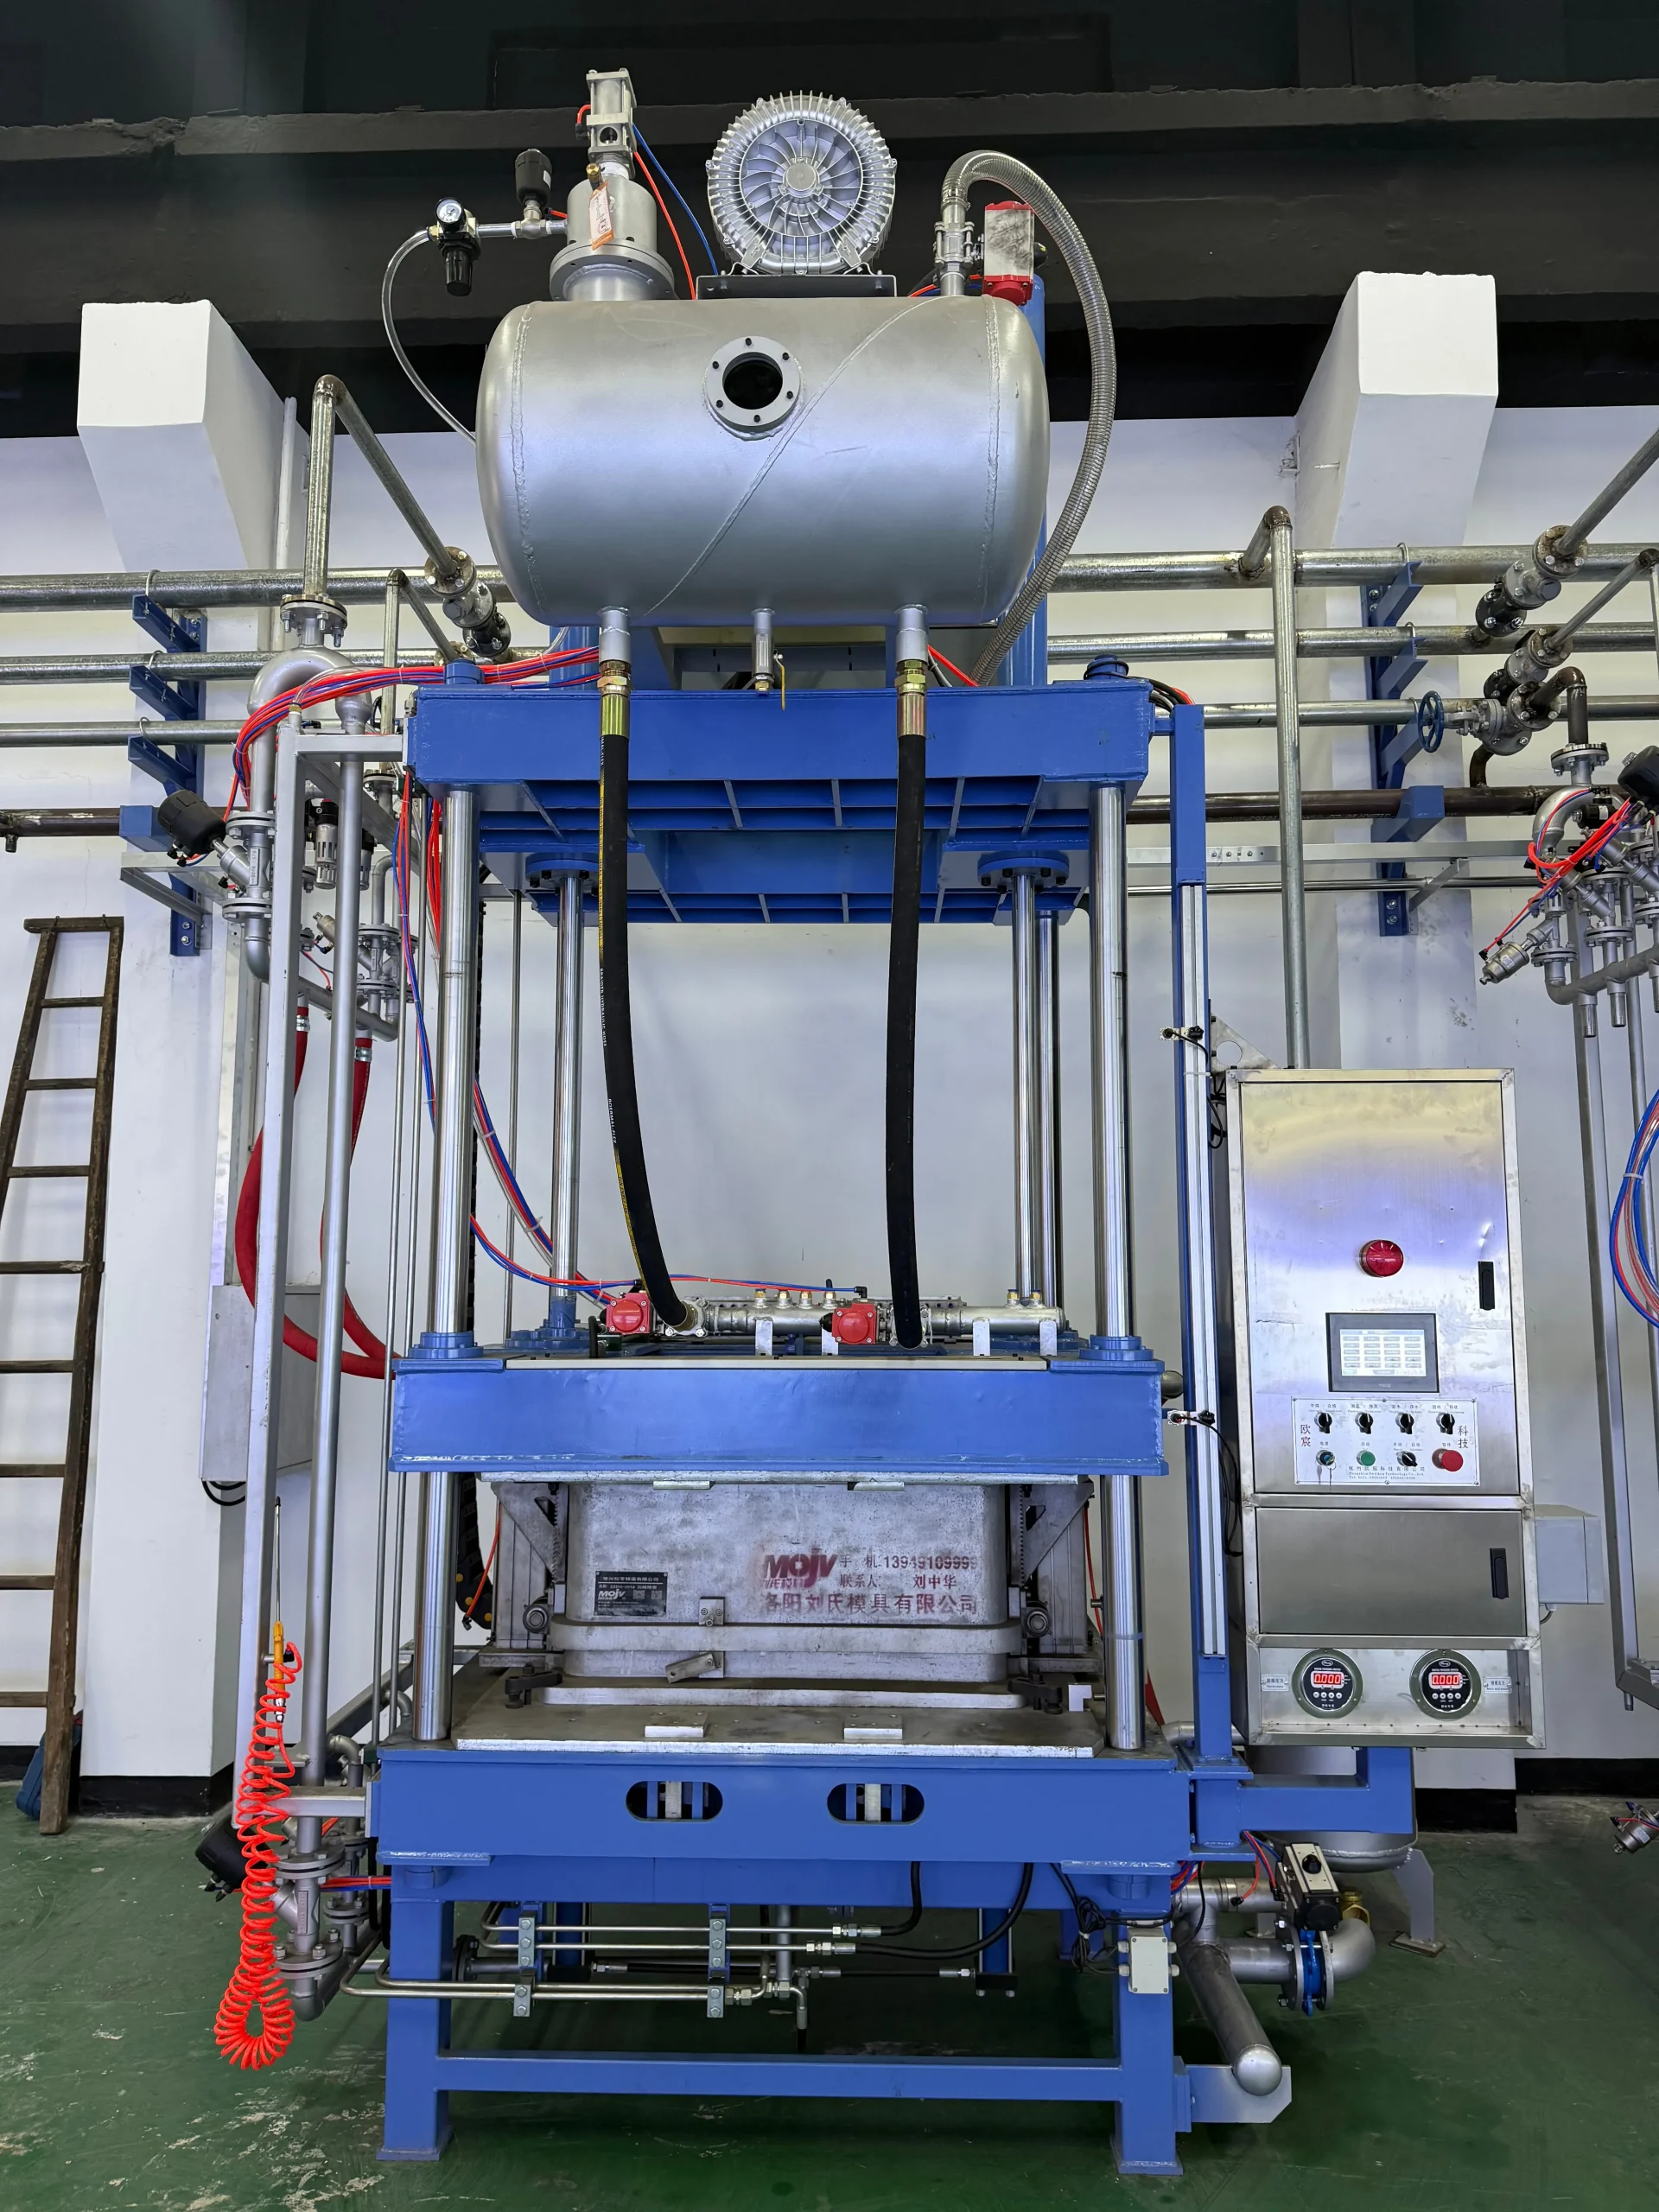
Формовочная машина — специализированное оборудование для формования в белой зоне литья по газифицируемым моделям. В качестве сырья используется вспенивающийся полистирол (EPS) или сополимерный материал. После вспенивания, сушки и созревания машина автоматически подаёт гранулы EPS или сополимерного материала в пресс-форму, затем подаётся пар для нагрева и спекания с формованием. После охлаждения и стабилизации сжатый воздух автоматически отделяет пенопластовое изделие от пресс-формы.
2. Основные технические параметры
| № | Наименование | Ед. изм. | GNCX-II (01) | GNCX-II (02) | GNCX-II (03) | GNCX-II (04) | GNCX-II (05) | GNCX-II (06) |
|---|---|---|---|---|---|---|---|---|
| 1 | Размер стола | мм | 1200×1000 | 1500×1200 | 1500×1500 | 1800×1500 | 1800×1800 | 2800×2200 |
| 2 | Стандартный эффективный ход (по требованию заказчика) | м | 1,0 | 1,5 | 1,5 | 1,5 | 1,5 | 1,8 |
| 3 | Минимальное расстояние между подвижной и неподвижной пресс-формами | мм | 100 | 100 | 100 | 100 | 100 | 100 |
| 4 | Направляющие колонны: | наружный диаметр | мм / шт. | φ65 / 4 | φ65 / 4 | φ65 / 4 | φ70 / 4 | φ70 / 4 |
| количество | ||||||||
| 5 | Гидроцилиндр | диаметр | мм | Φ100×1 | Φ100×2 | Φ100×2 | Φ125×2 | Φ125×2 |
| 6 | Максимальная скорость перемещения подвижной плиты | мм/с | 190 | 190 | 190 | 190 | 190 | 190 |
| 7 | Паровая система: | основной вход | дюйм | 1″ | 1″ | 1″ | 1″ | 1″ |
| вход пресс-формы | дюйм × кол-во | 1″×2 | 1″×2 | 1″×2 | 1″×3 | 1″×3 | 1″×4 | |
| рабочее давление | МПа | 0,3–0,6 | 0,3–0,6 | 0,3–0,6 | 0,3–0,6 | 0,3–0,6 | 0,3–0,6 | |
| расход | кг/цикл | 3–6 | 3–3,75 | 3–3,75 | 6–9 | 6–9 | 8–12 | |
| 8 | Система охлаждения | основной вход | дюйм | 1″ | 1″ | 1″ | 1″ | 1″ |
| вход пресс-формы | дюйм × кол-во | 1″×2 | 1″×2 | 1″×2 | 1″×2 | 1″×2 | 1″×3 | |
| рабочее давление | МПа | 0,4–0,5 | 0,4–0,5 | 0,4–0,5 | 0,4–0,5 | 0,4–0,5 | 0,4–0,5 | |
| расход | кг/цикл | 25–70 | 25–70 | 40–90 | 40–90 | 40–90 | 40–90 | |
| температура | °C | 20–45 | 20–45 | 20–45 | 20–45 | 20–45 | 20–45 | |
| 9 | Сжатый воздух: | основной вход | дюйм | 1″ | 1″ | 1″ | 1″ | 1″ |
| рабочее давление | МПа | 0,6–0,8 | 0,6–0,8 | 0,6–0,8 | 0,6–0,8 | 0,6–0,8 | 0,6–0,8 | |
| расход | м³/цикл | 0,8 | 0,8 | 0,8 | 0,8 | 0,8 | 0,8 | |
| 10 | Система продувки: | диаметр трубопровода | дюйм × кол-во | 2″×2 | 2″×2 | 2″×2 | 2″×2 | 2″×2 |
| 11 | Электродвигатель | кВт/об/мин | 4 кВт | 5,5 кВт | 5,5 кВт | 7,5 кВт | 7,5 кВт | 5,5 кВт |
| 12 | Ёмкость масляного бака | л | 200 | 240 | 240 | 240 | 240 | 240 |
| 13 | Время формования | с/цикл | 90–180 | 90–180 | 90–180 | 90–180 | 90–180 | 90–180 |
3. Эксплуатационные характеристики и особенности продукции
Данная продукция представляет собой специализированную гидравлическую формовочную машину для ЛГМ, оснащённую компьютерным управлением, что обеспечивает повышенную степень автоматизации.
Быстрое раскрытие и смыкание пресс-формы более чем в 3 раза превышает скорость передачи с червячно-винтовой парой; обеспечивает высокую скорость, точность зазора, высокую производительность и удобство эксплуатации.
4. Преимущества автоматического управления формовочной машины нашей компании
Уникальная система заполнения гранулами (немецкая технология, импульсная подача) — полное заполнение гранулами, гладкая поверхность.
Уникальная загрузочная пушка — быстро заполняет гранулами все участки полости модели в различных направлениях.
Программное обеспечение для работы на компьютере — на основе экранного интерфейса и автоматического управления PLC; ПО специально разработано для процесса ЛГМ.
Уникальный процесс высокого давления с импульсной подачей — обеспечивает полноту и отсутствие деформации белых моделей различной сложной структуры.
Повышение производительности — идеальное сочетание всех систем машины обеспечивает высокую производительность.
5. Эксплуатационные характеристики
Плиты машины изготовлены из стальных листов, прошедших искусственное старение, и четырёх направляющих колонн, прошедших улучшение, образуя жёсткую раму с высокой прочностью и коррозионной стойкостью.
Привод выполнен по дифференциальной схеме с гидроцилиндрами.
Электрические компоненты, пневматические элементы и клапаны — известных отечественных и зарубежных брендов; работа стабильна, надёжна, срок службы длительный.
Применяются программируемый логический контроллер PLC и сенсорный экран; цикл формования выполняется автоматически.
Для управления размером смыкания пресс-формы используется цифровой энкодер; отклонение изделия мало, белая модель имеет гладкую поверхность, что обеспечивает выполнение последующих операций.