Техническая информация
Описание и параметры
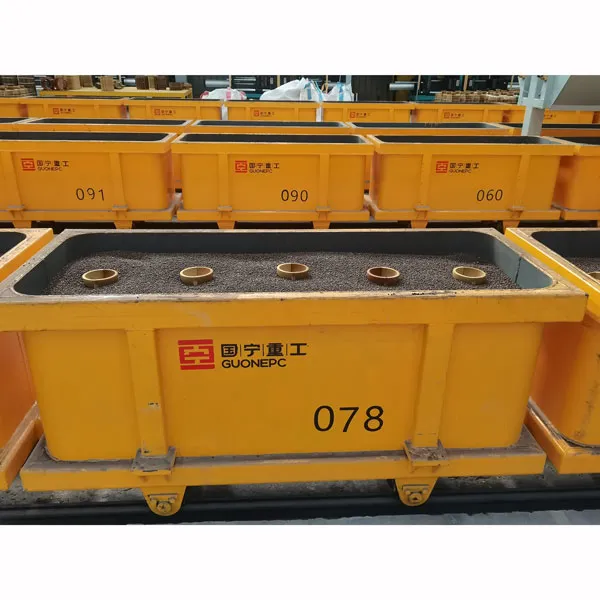
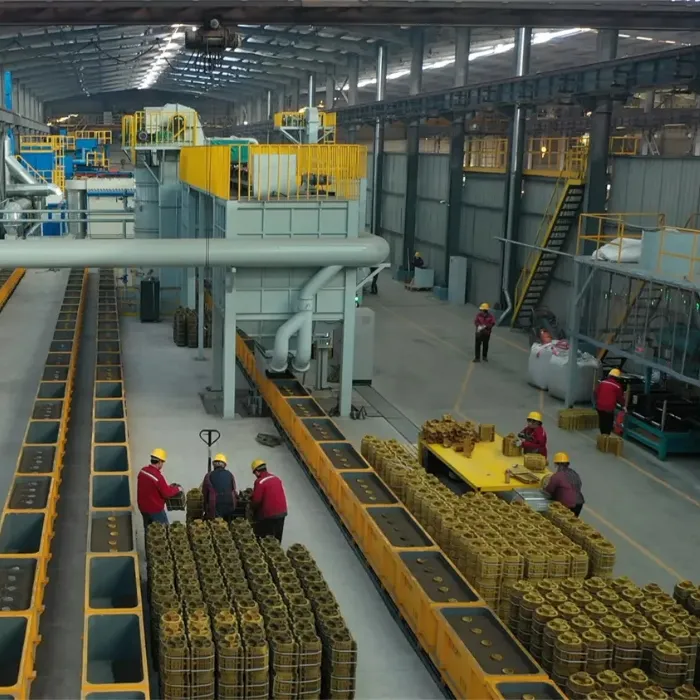
Процесс изготовления песчаных форм в металлической оснастке
1.1 Приготовление сырья
Песок должен иметь умеренную прочность, мелкозернистый размер и низкий выброс газов.
1.2 Подготовка до формования
Проверить, не повреждено ли рабочее оборудование, завершено ли оборудование рабочей станции и помещено ли оно в назначенное положение;
Проверить, находятся ли передвижной кран, опока и т.д. в нормальном состоянии эксплуатации;
Проверить наличие материалов, таких как песок, разделительный состав и т.д., и их расположение в назначенном положении;
Включите источник газа, источник воды и проверьте, нормальны ли различные действия формовочной машины;
Проверить, установлена ли и не повреждена ли пескодувная плита стержневого ящика;
Регулярно проверяйте, не деформировался ли козырь, не изнашивается ли и т.д., не может ли быть своевременно использован для замены.
1.3 Моделирование
1.3.1 Требования к использованию плакированного песка
Для того, чтобы не допустить, чтобы отверстие с песком не было гладким или повлияло на прочность формования песка, весь переработанный песок должен быть тщательно просеян тонкой сеткой.
1.3.2 Требования к выбору параметров процесса выброса песка
В целом, фактическая температура нагрева 220~280℃, время отверждения 60 ~300s, а давление впрыска песка 0.2~ 0.6 МПа. Конкретные параметры должны регулироваться оператором в соответствии с различными ситуациями. Толщина слоя песка составляет 5 ~ 10 мм.
1.3.3 Требования к эксплуатации требования к работе
Перед открытием отверстия для впрыска песка следует оставить в открытом состоянии одну впрысковую коробку с песком и очистить пластину;
Раствор для освобождения формы должен быть распылен равномерно, и до тех пор, пока форма может быть нормальной, количество раз, когда вы должны попытаться уменьшить разбрызгивающее средство. 8 до 10 время распыления моделирования является подходящим;
строго в соответствии с эксплуатационными процедурами оборудования.
1.4 Нижняя часть ядра
не использовать плохой тип;
Перед тем как начать изготовление ядра необходимо тщательно проверить качество ядра, деформации, недостаточного выпекания или серьезного повреждения.
под ядром крепко прикрепляться, плоско, под правым, под целым, под концом;
опока от набора изменения направления без ядра.
1.5 Закройте коробку
оператор в коробке перед коробкой должен снова проверить козырь коробки и песочную коробку с ситуацией, не подходящей для своевременной замены;
поверхность разделения опока избыточный песок должен быть очищен;
на коробке должны быть подняты плоскими, коробка должна быть сбалансирована;
для перемещения хорошей коробки песка должна выполняться с помощью булавки.
1.6 Пара сцепления
Для того чтобы обеспечить точность, легко найти проблемы, требования верхней и нижней песочной коробки коробка штифтов набор сцепления и сочетания, должны быть строго соблюдены.
1.7 Конец работы
отключить источник газа, питание, очистить модель, продуть и очистить рабочий стол;
своевременное восстановление разбросанного песка, чтобы обеспечить чистоту и гладкость грунта.
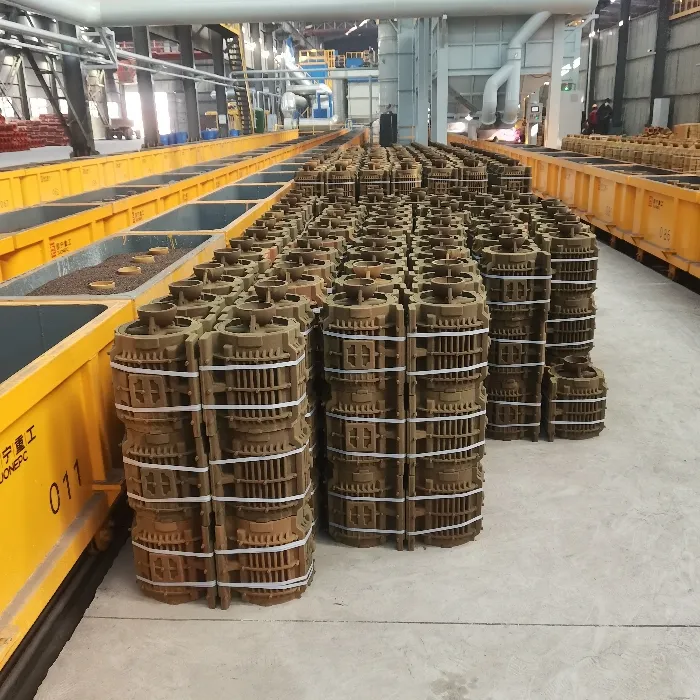
Изготовление стержней в горячем стержневом ящике
Приготовление сырья
2.1
В зависимости от сложности песчаного стержня выбирать различные типы плакированного песка. Для многоцилиндровых цилиндров следует выбирать сердцевину головки баллона и водонепроницаемость баллона для высокой прочности, грубого размера частиц, песка с низким уровнем газообразования, для 2 баллонов следует выбрать сердцевина головки балона для более низкой прочности, умеренных размеров частиц и песка со низким содержанием газа.
2.2 Подготовка перед изготовлением ядра
проверить, завершен ли основной инструмент и помещен ли в назначенное место;
проверьте движущийся кран, висящий ведро песка нормально;
проверьте пленку песка, формообразующее средство, пасту для ремонта ядра и другие материалы, чтобы убедиться, что все они готовы и помещены в назначенное место:
проверять рабочую платформу, чтобы ячейка была аккуратной и упорядоченной, а также хранилась в порядке;
открыть источник газа, воды, проверить, является ли каждое действие ядра машины нормальным;
проверьте, что сердцевиной коробки выстрел песчаной пластины установлена на месте нетронутой (фокусируйтесь на проверке выстрела песка рта уплотнение резиновой подкладки уплотнения песка является хорошим, сердцевины коробка трассы позиционирования булавки износ и разрыв в холодном состоянии открытия и закрытия гладко);
проверьте нагревательную трубу, если головка измерения температуры твердая и не развязана;
последней мощности нагрева на температуру регулировщика температуры, обратите внимание на процесс нагревания следует проверять в любое время, чтобы увидеть, является ли повышение температуры нормальным, дисплей температурного регулятора нормальным;
Проверьте горячее состояние ядра коробки, открыть и закрыть гладко, обнаружить, что есть аномалии, следует своевременно корректировать.
2.3 Операция стрельбы из ядра
2.3.1 Требования к использованию плакированного песка
Для того, чтобы не допустить попадания песчаных отверстий или повлиять на прочность песчаного стержня, весь переработанный песок должен быть тщательно просеян тонкой сеткой.
Система стрельбы многоцилиндровый корпус головки цилиндра и корпус водонагнетателя должны использовать высокопрочный плакированный песок, остальная часть песка всегда используется в качестве общего плакированного песка или переработанного песка.
2.3.2 Требования к выбору параметров процесса съемки ядра
В целом, фактическая температура нагрева 220~280℃, время отверждения 60 ~300s, а давление впрыска 0.3~ 0.6 МПа. Специфические параметры должны корректироваться оператором в зависимости от различных ситуаций, и принцип заключается в следующем: для ядра с простой формой и хорошим заполнением следует выбрать более грубый размер плакированного песка, чтобы иметь меньшее давление впрыска (не чем выше, тем лучше, но чем больше давление, тем больше давления, что иногда может вызвать местное перенапряжение): для тонкого песчаного стержня выбирать более низкое давление впрыска, и должно быть выбрано более низшее давление инъекции. Выбор тонкого песчаного стержня с более низкой температурой нагрева, или низкая температура нагревания может быть целесообразным для продления времени отверждения и так далее, и наоборот.
2.3.3 Требования к эксплуатации требования к работе
Для того, чтобы выпечь, следует освоить соответствующий производственный ритм, чтобы сделать в каждом цикле, в соответствии со средним временем для определения ритма или наблюдать цвет отверждения, чтобы определить ритма. Обычно ситуация такова: внешний вид песчаного стержня должен быть одинаковым желто-коричневым, желтым в центре; при переваривании они выглядят коричневыми или даже черными; Закаливание недостаточно, появление желтого, белого в центре. Поскольку начальная температура реакции отверждения песка относительно высока, то его точка смягчения выше, чем 90 ℃. Чтобы стержень полностью отвердился, целесообразно как можно больше исчерпать производство газа во время реакции полимеризации.
Чтобы полностью затвердеть центр, желательно как можно больше исчерпать производство газа во время реакции полимеризации и уменьшить количество газификации песчаного стержня при затвердевании литья. Главное сердце головки цилиндра должно сделать поверхность темно-желтовато-коричневой, пальцем царапать поверхность нелегко сбрасывать песчинки, это уместно: для ядра впускного и выпускного каналов, ядра верхнего стержня клапана и другие вспомогательные ядра должны быть темнее основного цвета ядра.
до тех пор, пока ядро может быть нормальным, должно быть сведено к минимуму количество раз разбрызгивающего агента. 8 до 10 набор ядров из каждого набора распылителя является подходящим.
При снятии ядра используйте специальную скобку, чтобы нежно удерживать его.Поэтому остаточное напряжение внутри ядра неравномерно распределено, и его легче сломать.
2.4 Обрезка песчаного каркаса
Для обрезки стержней, швов фи и прутков для стрельбы песком, часть, которая не является твердой или не имеет мяса из-за песка, должна быть обрезка клейкой, а затем расчистка краской.
2.5 Конец стрельбы из ядра
Отключить источник газа, питание, очистить ядра коробки, взорвать чистый ядра стол стрельбы машины. охлаждающая вода будет отключена, чтобы поддерживать небольшой поток около 1L/мин без остановки потока, при снижении температуры примерно до 100–150 ℃ отключите подачу воды. Своевременно соберите рассыпанный песок и убедитесь, что почва чистая и гладкая.
2.6 Второе выпекание песчаного стержня
Ядро корпуса цилиндра и сердце дыхательных путей должны быть упакованы и отправлены в электрическую печь для вторичного выпекания и сохраняться теплыми в течение 1~1.5 h в пределах температурного диапазона 200 ~220 ℃.
3 Заключение
Поскольку уровень науки и техники продолжает улучшаться, продолжает появляться высокопрочный, низкогазирующий и другой высококачественный плакированный песок, поэтому применение плакированного песка будет более обширным.